 vi
 en
 kr
 jp
 cn


Buồng chân không trong ngành bán dẫn yêu cầu gì ở vật liệu?
Vật liệu làm buồng chân không phải đáp ứng đồng thời yêu cầu về cơ khí và yêu cầu của môi trường chân không. Một mác nhôm có khả năng gia công tốt nhưng không phù hợp với yêu cầu về bề mặt, độ sạch hoặc độ kín vẫn có thể gây khó khăn trong quá trình chế tạo.
Độ ổn định kích thước
Đối với các chi tiết có kích thước lớn hoặc phải gia công nhiều vị trí, khả năng duy trì kích thước sau gia công là yếu tố cần được quan tâm. Vật liệu có độ ổn định phù hợp giúp hạn chế sai lệch hình học khi chi tiết được đưa vào công đoạn lắp ráp.
Đây cũng là lý do các dòng nhôm được lựa chọn cho thiết bị bán dẫn không chỉ dựa trên độ bền. Trạng thái vật liệu, kích thước phôi, lượng dư gia công và phương pháp xử lý sau gia công đều có thể ảnh hưởng đến kết quả cuối cùng.
Khả năng gia công chính xác
Buồng chân không có thể chứa nhiều khoang, mặt bích, lỗ ren, lỗ xuyên hoặc các bề mặt cần gia công theo bản vẽ. Vì vậy, vật liệu cần có khả năng đáp ứng quá trình cắt, phay và gia công cơ khí với dung sai phù hợp.
A6061 là lựa chọn phù hợp cho nhiều chi tiết cần gia công CNC nhờ sự cân bằng giữa độ bền, khả năng gia công và khả năng chống ăn mòn.
Độ kín và khả năng kiểm soát rò rỉ
Đây là yêu cầu khác biệt của buồng chân không so với nhiều chi tiết cơ khí thông thường. Thành buồng, mối hàn, mặt bích, vị trí lắp gioăng và các lỗ kết nối đều có thể trở thành vị trí gây rò rỉ.
Vì vậy, thiết kế và gia công cần kiểm soát chính xác các bề mặt làm kín. Với những hệ thống yêu cầu mức chân không cao, kiểm tra rò rỉ bằng phương pháp phù hợp, chẳng hạn kiểm tra bằng khí heli, có thể là một phần của quy trình nghiệm thu.
Khả năng thoát khí – Outgassing
Trong môi trường chân không, vật liệu và bề mặt bên trong có thể giải phóng khí hoặc hơi hấp phụ. Hiện tượng này gọi là outgassing và có thể ảnh hưởng đến khả năng đạt áp suất yêu cầu của hệ thống.
Outgassing không chỉ phụ thuộc vào thành phần hợp kim. Độ sạch, độ nhám, trạng thái bề mặt, dầu gia công, chất hữu cơ còn sót lại và phương pháp xử lý bề mặt đều có thể ảnh hưởng đến lượng khí thoát ra.
Do đó, với buồng chân không, gia công và làm sạch sau gia công cần được xem xét cùng với việc lựa chọn phôi. Các nghiên cứu về nhôm dùng trong chân không cũng cho thấy đặc tính thoát khí có liên quan trực tiếp đến tình trạng bề mặt vật liệu.
Chất lượng bề mặt và xử lý bề mặt
Bề mặt bên trong buồng có thể có yêu cầu riêng về độ nhám, độ phẳng và độ sạch. Những yêu cầu này cần được xác định trên bản vẽ hoặc tài liệu kỹ thuật thay vì chỉ ghi chung mác nhôm và kích thước phôi.
Nếu buồng hoặc chi tiết bên trong tiếp xúc với plasma, xử lý bề mặt cũng cần được xem xét. Anod hóa nhôm được sử dụng trong nhiều thiết bị plasma để tăng khả năng chống ăn mòn và hạn chế tác động của môi trường plasma. Tuy nhiên, lớp anod và phương pháp xử lý sau anod cần được lựa chọn theo điều kiện làm việc thực tế, bởi bề mặt anod cũng có thể ảnh hưởng đến outgassing và độ bền trong môi trường plasma.
Vì sao nhôm được sử dụng cho buồng chân không?
Nhôm có lợi thế về trọng lượng so với nhiều vật liệu kim loại khác, đồng thời có nhiều mác hợp kim phục vụ các yêu cầu khác nhau. Đặc biệt, khả năng gia công của nhiều dòng nhôm phù hợp với các chi tiết cần phay, khoan và tạo hình chính xác.
Trong danh mục vật liệu dành cho ngành bán dẫn, Oristar hiện cung cấp các mác A5052, A5083 và A6061. Mỗi mác có đặc tính và hướng ứng dụng khác nhau, vì vậy không nên mặc định một loại nhôm phù hợp cho mọi thiết kế buồng chân không. Với các kết cấu cần gia công phức tạp, việc chọn vật liệu ngay từ đầu giúp doanh nghiệp chủ động hơn về lượng dư gia công, phương án phay và yêu cầu dung sai.
Nên chọn mác nhôm nào để làm buồng chân không?
Không có một mác nhôm duy nhất phù hợp cho mọi loại buồng chân không. Việc lựa chọn cần dựa trên kết cấu, kích thước, tải trọng, yêu cầu gia công và tiêu chuẩn kỹ thuật của thiết bị.
A5083 cho buồng kích thước lớn
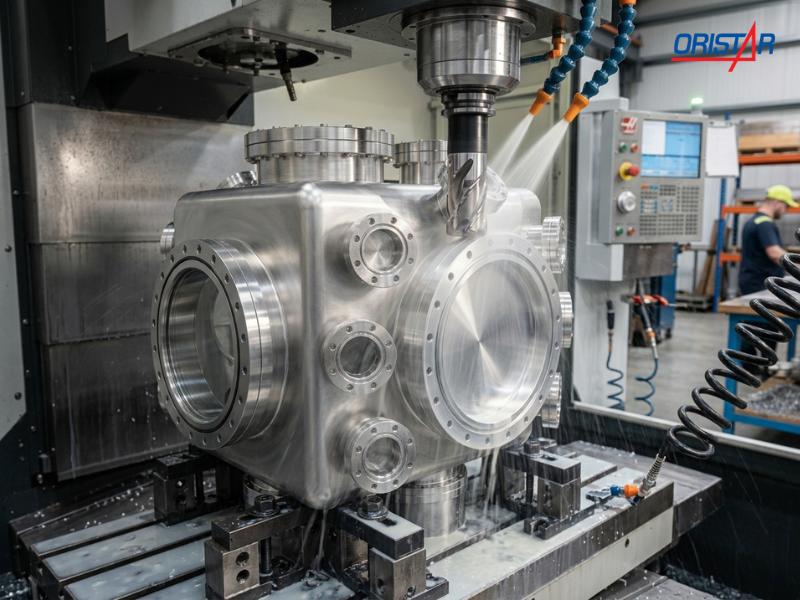
A5083 thuộc nhóm nhôm Al-Mg, có khả năng chống ăn mòn tốt và khả năng hàn phù hợp với các kết cấu nhôm cần ghép nối. Mác này đã được sử dụng cho các buồng chân không kích thước lớn, trong đó có các buồng được chế tạo từ tấm A5083-H321 và gia công, hàn để đáp ứng yêu cầu chân không cao.
Với buồng có kích thước lớn, kết cấu dạng tấm và có yêu cầu hàn, A5083 là một trong những mác nên được đưa vào danh sách xem xét ngay từ giai đoạn thiết kế.
Tuy nhiên, việc chọn A5083 không có nghĩa mọi buồng lớn đều dùng cùng một trạng thái vật liệu. Trạng thái, chiều dày, phương pháp hàn và yêu cầu xử lý sau gia công cần được xác định theo thiết kế cụ thể.
A6061 cho chi tiết gia công chính xác
A6061 có sự cân bằng giữa độ bền, khả năng gia công và khả năng chống ăn mòn. Đây là mác nhôm được sử dụng trong nhiều ứng dụng cơ khí chính xác và cũng đã được sử dụng để chế tạo buồng chân không bằng phương pháp gia công CNC.
A6061 phù hợp khi thiết kế có nhiều khoang, mặt phẳng, lỗ và vị trí lắp ghép cần gia công chính xác. Với những chi tiết kích thước lớn, cần xem xét thêm trạng thái vật liệu, kích thước phôi và phương án gia công để hạn chế biến dạng sau khi bóc lượng dư.
A5052 cho chi tiết dạng tấm và bộ phận phụ trợ
A5052 có khả năng chống ăn mòn tốt, dễ tạo hình và được sử dụng trong nhiều kết cấu dạng tấm. Mác này có thể được cân nhắc cho một số chi tiết, vỏ hoặc bộ phận phụ trợ của hệ thống chân không khi yêu cầu thiết kế phù hợp.
Tuy nhiên, không nên mặc định A5052 là lựa chọn thay thế cho A5083 hoặc A6061 trong thân buồng. Với buồng chịu yêu cầu cao về gia công, độ kín hoặc kích thước lớn, việc lựa chọn cần dựa trên kết cấu và phương pháp chế tạo cụ thể.
Gia công nhôm làm buồng chân không cần kiểm soát những gì?
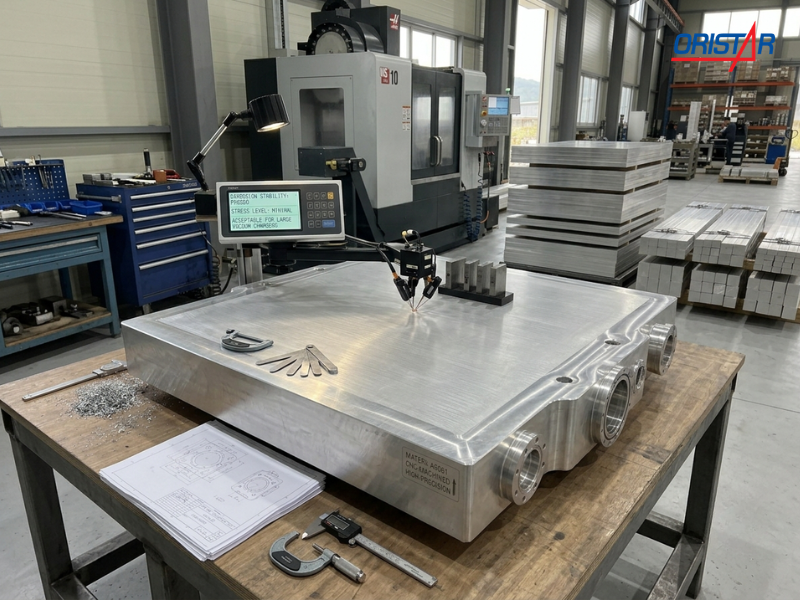
Với buồng chân không, chất lượng của phôi chỉ là bước đầu. Quá trình cắt và gia công cần được kiểm soát theo đúng kích thước và dung sai của bản vẽ để hạn chế sai lệch khi lắp ráp.
Kích thước phôi và lượng dư gia công
Phôi cần có kích thước phù hợp với kết cấu thành phẩm và phương án gia công. Lượng dư phải đủ để xử lý các bề mặt nhưng không nên quá lớn vì có thể làm tăng thời gian gia công và ảnh hưởng đến độ ổn định của chi tiết.
Với buồng có nhiều khoang hoặc phải bóc lượng vật liệu lớn, cần xác định kích thước phôi ngay từ đầu để xây dựng phương án phay phù hợp.
Độ phẳng, độ vuông góc và dung sai
Các mặt lắp ghép, mặt làm kín và vị trí định vị cần được kiểm soát theo dung sai thiết kế. Với chi tiết có nhiều mặt chuẩn, độ phẳng và độ vuông góc giữa các bề mặt cũng cần được xác định rõ.
Oristar cung cấp dịch vụ cắt và phay 4 mặt, 6 mặt theo yêu cầu, hỗ trợ chuẩn bị phôi phù hợp cho các bước gia công tiếp theo.
Ổn định vật liệu trong quá trình gia công
Chi tiết lớn hoặc phải bóc nhiều vật liệu có thể phát sinh biến dạng trong quá trình gia công. Vì vậy, trạng thái vật liệu, kích thước phôi, lượng dư và trình tự gia công cần được xem xét đồng thời.
Không nên chỉ yêu cầu nhôm A6061 hoặc nhôm A5083 mà bỏ qua trạng thái vật liệu và yêu cầu về phôi. Cùng một mác nhôm nhưng khác trạng thái hoặc quy cách có thể cho kết quả gia công khác nhau.
Làm sạch và kiểm soát bề mặt sau gia công
Đối với chi tiết sử dụng trong hệ thống chân không, dầu cắt, dung dịch gia công, bụi kim loại và chất hữu cơ còn sót lại trên bề mặt cần được kiểm soát.
Đặc biệt với bề mặt bên trong buồng, yêu cầu làm sạch cần được xác định rõ cùng với yêu cầu về độ nhám và xử lý bề mặt. Điều này giúp hạn chế nguồn gây outgassing và tránh ảnh hưởng đến quá trình đạt áp suất chân không.
Xử lý bề mặt khi buồng làm việc với plasma
Nếu bề mặt nhôm tiếp xúc trực tiếp với plasma hoặc khí có tính ăn mòn, cần xác định rõ phương án bảo vệ bề mặt. Anod hóa là một trong những phương pháp được sử dụng cho các chi tiết nhôm trong thiết bị plasma.
Tuy nhiên, không nên mặc định cứ anod hóa là phù hợp cho mọi buồng. Độ dày lớp anod, cấu trúc lớp phủ, phương pháp làm kín và yêu cầu về độ sạch cần được xác định theo môi trường plasma và điều kiện vận hành. Một số thiết bị plasma sử dụng nhôm anod hóa ở các bề mặt làm việc để tăng khả năng chống ăn mòn và giảm tác động của plasma.
Những thông tin cần chốt khi đặt nhôm làm buồng chân không
Để lựa chọn đúng vật liệu và triển khai gia công chính xác, doanh nghiệp nên chuẩn bị đầy đủ thông tin kỹ thuật ngay từ bước yêu cầu báo giá:
- Mác nhôm: A5083, A6061, A5052 hoặc loại vật liệu khác theo thiết kế.
- Trạng thái vật liệu: xác định theo yêu cầu kỹ thuật của chi tiết.
- Kích thước phôi: chiều dày, chiều rộng, chiều dài hoặc kích thước theo bản vẽ.
- Số lượng: số phôi cần cung cấp và số lượng chi tiết cần gia công.
- Dung sai: dung sai kích thước và các yêu cầu hình học quan trọng.
- Yêu cầu gia công: cắt, phay 4 mặt, phay 6 mặt hoặc gia công theo bản vẽ.
- Yêu cầu bề mặt: xác định rõ đối với những vị trí có yêu cầu hoàn thiện riêng.
- Mức chân không: áp suất làm việc hoặc mức chân không yêu cầu của hệ thống.
- Yêu cầu độ kín: tiêu chí rò rỉ và phương pháp kiểm tra nếu đã được xác định.
- Yêu cầu về plasma: loại plasma, vị trí bề mặt tiếp xúc và yêu cầu anod hoặc lớp phủ nếu có.
- Bản vẽ kỹ thuật: nên cung cấp bản vẽ khi chi tiết có kết cấu phức tạp hoặc yêu cầu gia công chính xác.
Việc cung cấp đầy đủ các thông tin này giúp đơn vị cung ứng xác định đúng vật liệu, quy cách phôi và phương án gia công thay vì phải xử lý lại yêu cầu trong quá trình đặt hàng.
Oristar cung cấp nhôm và giải pháp gia công cho ngành bán dẫn
Oristar cung cấp các mác nhôm phục vụ ngành bán dẫn như A5052, A5083 và A6061. Tùy từng ứng dụng, vật liệu có thể được lựa chọn cho khung máy, đồ gá, chi tiết cơ khí chính xác, hệ thống tự động hóa và các cấu phần thiết bị, trong đó có buồng chân không.
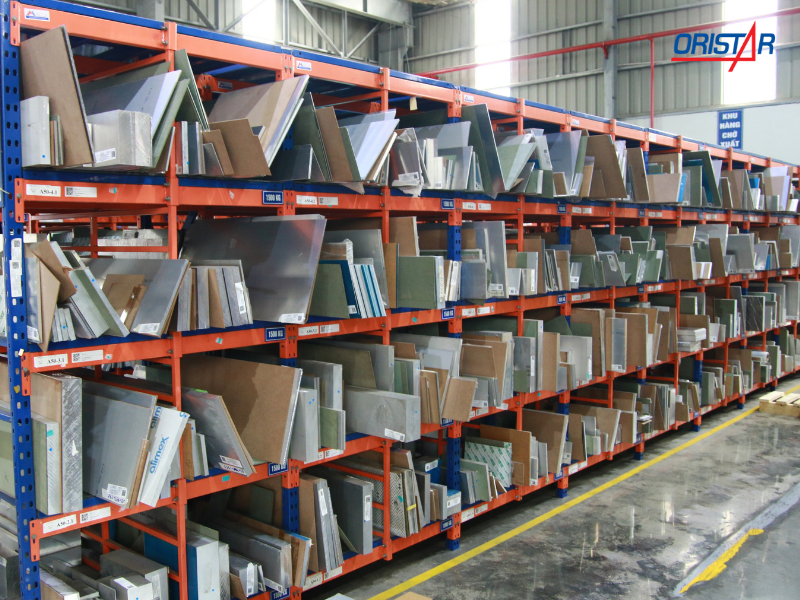
Bên cạnh cung cấp vật liệu, Oristar hỗ trợ các dịch vụ gia công theo yêu cầu gồm:
- Cắt nhôm tấm, nhôm thanh theo kích thước.
- Phay 4 mặt, 6 mặt.
- Gia công cơ khí theo bản vẽ kỹ thuật thông qua đối tác.
- Kiểm tra kích thước và chất lượng trước khi giao hàng.
- Tư vấn lựa chọn mác và quy cách vật liệu theo yêu cầu ứng dụng.
Với những đơn hàng nhôm làm buồng chân không, doanh nghiệp có thể gửi mác nhôm, kích thước phôi, số lượng, bản vẽ và yêu cầu gia công để Oristar có cơ sở tư vấn vật liệu và phương án cung ứng phù hợp.
Oristar - Cung cấp kim loại hàng đầu khu vực Châu Á
Khuyến cáo (Disclaimer): Mọi thông số kỹ thuật và cơ lý tính trong bài viết chỉ mang tính chất tham khảo và có thể thay đổi tùy thuộc vào quy cách, trạng thái vật liệu và nhà sản xuất. Thông số này không thay thế cho các tiêu chuẩn sản xuất chính thức (JIS, ASTM...). Quý khách vui lòng liên hệ Oristar để nhận tư vấn chi tiết và chính xác nhất cho nhu cầu của mình.