 vi
 en
 kr
 jp
 cn


C2680 và C2600 thuộc nhóm đồng thau nào?
C2680 và C2600 đều thuộc nhóm đồng thau, trong đó đồng và kẽm là hai thành phần chính. Theo JIS H3100, cả hai mác được sử dụng cho sản phẩm dạng tấm, lá và dải, đáp ứng nhiều nhu cầu gia công tạo hình trong sản xuất công nghiệp. Thành phần Cu-Zn khác nhau tạo ra sự khác biệt về đặc tính vật liệu, từ đó ảnh hưởng đến khả năng dập, uốn và tạo hình của từng mác. Việc bổ sung kẽm làm thay đổi đáng kể đặc tính của đồng so với đồng nguyên chất, đặc biệt ở độ bền, độ cứng, khả năng gia công và tạo hình.
Trong sản xuất, đồng thau được sử dụng cho nhiều dạng chi tiết như linh kiện dập, đầu nối, phụ kiện, chi tiết cơ khí và các sản phẩm cần tạo hình từ vật liệu dạng tấm hoặc cuộn.
Tuy cùng thuộc nhóm đồng thau, C2680 và C2600 có thể được lựa chọn cho những yêu cầu gia công khác nhau. Vì vậy, khi đặt vật liệu, doanh nghiệp không nên chỉ ghi chung “đồng thau” mà cần xác định rõ mác, chiều dày, khổ rộng, trạng thái vật liệu và phương pháp gia công.
Đây cũng là những thông tin quan trọng để nhà cung cấp kiểm tra đúng quy cách trước khi báo giá.
So sánh C2680 và C2600 về đặc tính vật liệu
Sự khác biệt giữa hai mác cần được nhìn nhận trong mối quan hệ giữa thành phần vật liệu, khả năng tạo hình và yêu cầu của chi tiết. Bảng dưới đây giúp doanh nghiệp có cái nhìn tổng quan trước khi đi sâu vào từng phương án sử dụng:
Tiêu chí | C2680 | C2600 |
Nhóm vật liệu | Đồng thau | Đồng thau |
Thành phần chính | Cu 64.0–68.0%, Zn còn lại | Cu 68.5–71.5%, Zn còn lại |
Khả năng tạo hình | Tốt, phù hợp nhiều dạng gia công tạo hình | Tốt, đặc biệt được sử dụng cho các chi tiết cần tạo hình |
Khả năng dập | Có thể sử dụng cho các chi tiết dập tùy trạng thái | Có thể sử dụng cho dập và tạo hình tùy trạng thái |
Trạng thái vật liệu | O, 1/4H, 1/2H, H, EH và các trạng thái theo quy cách | Cần xác định theo yêu cầu tạo hình và đặc tính sản phẩm |
Đặc tính cơ học | Có thể cân bằng giữa độ bền và khả năng tạo hình tùy trạng thái | Ưu tiên khả năng biến dạng khi lựa chọn đúng trạng thái |
Nhu cầu phù hợp | Dập/uốn thông thường, chi tiết cần giữ hình dạng và đáp ứng đặc tính cơ học | Dập sâu, tạo hình phức tạp, mức độ biến dạng lớn |
Yếu tố cần kiểm tra | Mác, trạng thái, chiều dày, bán kính uốn, phương pháp dập | Mác, trạng thái, chiều dày, độ sâu dập, phương pháp tạo hình |
Lưu ý: Không nên sử dụng bảng trên để kết luận mác nào luôn có khả năng dập tốt hơn. Đặc tính thực tế còn phụ thuộc vào trạng thái vật liệu, chiều dày, phương pháp dập, bán kính uốn và mức độ biến dạng của chi tiết.
Vì sao C2600 phù hợp với dập vuốt sâu?
C2600 70/30 có hàm lượng đồng cao hơn C2680 và thường được lựa chọn trong các ứng dụng yêu cầu khả năng tạo hình cao. Các tài liệu kỹ thuật về C2600 cũng mô tả vật liệu này có khả năng tạo hình nguội tốt, trong đó có dập vuốt sâu.
Dập vuốt sâu tạo ra mức độ biến dạng đáng kể trên phôi. Trong quá trình này, vật liệu phải dịch chuyển và biến dạng liên tục để hình thành chiều sâu của chi tiết mà không xuất hiện nứt hoặc các khuyết tật tạo hình nghiêm trọng. Vì vậy, vật liệu dành cho dập vuốt sâu cần được đánh giá khác với vật liệu chỉ thực hiện các bước uốn hoặc dập hình đơn giản.
C2600 thường được cân nhắc cho các chi tiết có yêu cầu tạo hình cao nhờ khả năng biến dạng phù hợp với nhóm ứng dụng này. Tuy nhiên, không nên hiểu rằng chỉ cần chọn C2600 là có thể đáp ứng mọi dạng dập sâu. Chiều dày phôi, trạng thái vật liệu, tỷ lệ vuốt, bán kính khuôn, thiết kế chày – cối và số lần dập đều ảnh hưởng đến kết quả.
Với những chi tiết có hình dạng phức tạp, doanh nghiệp nên xác định yêu cầu tạo hình ngay từ giai đoạn thiết kế. Khi đó, việc lựa chọn C2600 cùng trạng thái và chiều dày phù hợp sẽ có cơ sở kỹ thuật rõ ràng hơn.
C2680 phù hợp với những nhu cầu dập và uốn nào?
C2680 65/35 là mác đồng thau được sử dụng phổ biến trong các sản phẩm dạng tấm, lá và dải, đặc biệt khi quy trình sản xuất yêu cầu dập, uốn hoặc tạo hình ở mức độ thông thường. So với việc chỉ tập trung vào khả năng biến dạng tối đa, C2680 thường được cân nhắc khi doanh nghiệp cần sự cân bằng giữa khả năng tạo hình và đặc tính cơ học của chi tiết.
Trong sản xuất, C2680 có thể được lựa chọn cho:
- Chi tiết dập có hình dạng tương đối đơn giản.
- Chi tiết uốn và tạo hình từ tấm, lá hoặc dải.
- Phụ kiện kim loại cần tạo hình.
- Linh kiện và chi tiết cơ khí.
- Một số chi tiết điện – điện tử được thiết kế từ đồng thau dạng dải hoặc tấm.
Điểm cần chú ý là C2680 có nhiều trạng thái vật liệu. Với trạng thái O, vật liệu có độ giãn dài cao hơn so với các trạng thái cứng hơn; khi chuyển sang 1/4H, 1/2H, H hoặc EH, độ bền tăng lên nhưng khả năng biến dạng giảm theo. JIS H3100 thể hiện rõ sự thay đổi này thông qua các yêu cầu về độ bền kéo và độ giãn dài theo từng trạng thái.
Vì vậy, nếu chi tiết C2680 cần uốn hoặc dập nhiều hơn, doanh nghiệp không nên chỉ yêu cầu “C2680” mà cần xác định trạng thái vật liệu tương ứng với quy trình sản xuất.
Trạng thái vật liệu ảnh hưởng thế nào đến khả năng tạo hình C2680?
Đây là yếu tố cần được nhấn mạnh khi lựa chọn C2680 cho sản xuất. Cùng một mác vật liệu nhưng trạng thái khác nhau có thể cho khả năng biến dạng rất khác nhau.
Trạng thái C2680 | Định hướng đặc tính | Khả năng tạo hình | Nhu cầu thường xem xét |
O | Mềm, độ dẻo cao | Cao | Dập, uốn và tạo hình cần biến dạng lớn |
1/4H | Cứng hơn O | Vẫn có khả năng tạo hình | Dập/uốn có yêu cầu cân bằng hơn |
1/2H | Độ cứng và độ bền tăng | Thấp hơn trạng thái mềm | Chi tiết cần cân bằng tạo hình và độ ổn định |
H | Cứng hơn | Hạn chế hơn khi biến dạng lớn | Chi tiết ưu tiên đặc tính cơ học |
EH | Độ cứng và độ bền cao | Không ưu tiên cho biến dạng lớn | Chi tiết cần đặc tính cơ học cao hơn |
Bảng trên chỉ nên dùng để định hướng. Giá trị cơ lý cụ thể còn phụ thuộc chiều dày và quy cách sản phẩm. Theo JIS H3100, C2680 ở trạng thái O có độ bền kéo tối thiểu 275 MPa và độ giãn dài tối thiểu 35–40% tùy chiều dày; khi chuyển sang các trạng thái cứng hơn, độ bền tăng và giới hạn độ giãn dài giảm.
Điều này giải thích vì sao không thể đánh giá khả năng dập của C2680 chỉ bằng tên mác. Nếu chi tiết cần biến dạng lớn, trạng thái O hoặc trạng thái mềm hơn có thể được xem xét; nếu sản phẩm yêu cầu giữ hình dạng và đặc tính cơ học cao hơn sau gia công, trạng thái cứng hơn có thể phù hợp hơn.
C2680 và C2600 trong quá trình dập
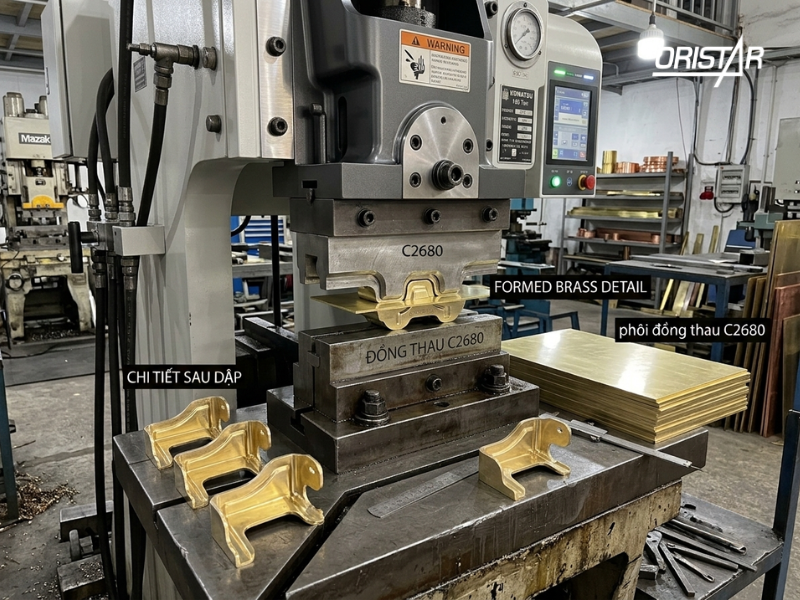
Dập là phương pháp gia công được sử dụng phổ biến với đồng thau dạng tấm, lá và cuộn, đặc biệt trong sản xuất các chi tiết có hình dạng đồng nhất với số lượng lớn. Trong quá trình này, phôi được biến dạng dưới tác động của chày và khuôn, vì vậy đặc tính của vật liệu có ảnh hưởng trực tiếp đến khả năng tạo hình và chất lượng sản phẩm sau dập.
- C2680 được sử dụng cho nhiều sản phẩm cần dập và tạo hình từ đồng thau. Khi thiết kế có mức độ biến dạng vừa phải, việc lựa chọn đúng chiều dày và trạng thái vật liệu giúp phôi đáp ứng tốt hơn với hình dạng khuôn. Với những chi tiết có vùng biến dạng lớn hoặc hình dạng phức tạp, cần đánh giá kỹ khả năng biến dạng của phôi trước khi đưa vào sản xuất hàng loạt.
- C2600 cũng được sử dụng trong các sản phẩm dập và tạo hình, đặc biệt khi yêu cầu của chi tiết đòi hỏi sự cân bằng giữa khả năng tạo hình và đặc tính cơ học của vật liệu. Tùy trạng thái, C2600 có thể được lựa chọn cho các công đoạn uốn, dập và tạo hình với mức độ biến dạng khác nhau.
Trong thực tế, không nên kết luận rằng C2680 hoặc C2600 luôn phù hợp hơn cho mọi dạng dập. Khả năng dập còn chịu ảnh hưởng bởi chiều dày phôi, trạng thái vật liệu, bán kính góc, độ sâu dập, mức độ biến dạng và thiết kế khuôn. Nếu phôi được lựa chọn không phù hợp với yêu cầu tạo hình, sản phẩm có thể xuất hiện các vấn đề như nứt, nhăn, biến dạng không đúng hình dạng hoặc khó kiểm soát kích thước.
Vì vậy, với sản phẩm dập hàng loạt, doanh nghiệp nên xác định trước hình dạng chi tiết và quy trình tạo hình để nhà cung cấp có cơ sở đề xuất mác, trạng thái và quy cách vật liệu phù hợp.
Khả năng uốn và tạo hình quyết định lựa chọn vật liệu
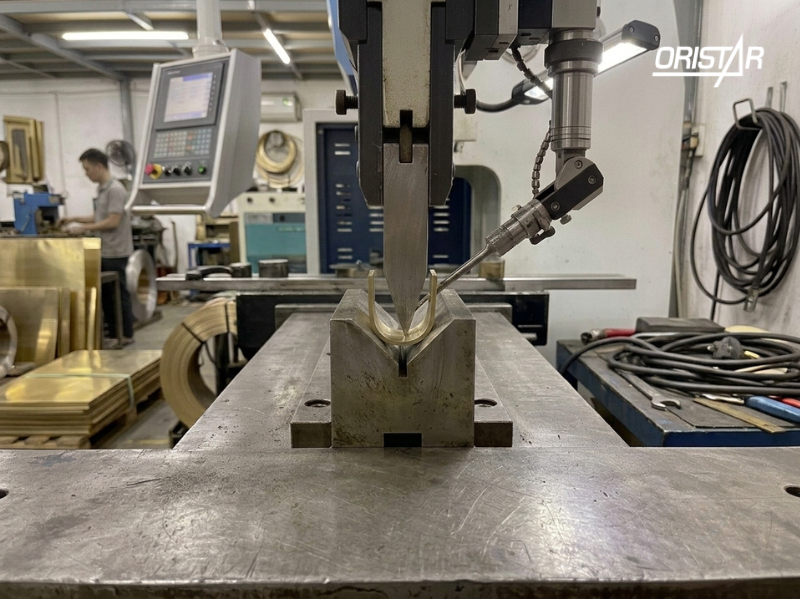
Uốn và tạo hình thường đặt ra yêu cầu cao hơn về khả năng biến dạng của vật liệu, đặc biệt với những chi tiết có bán kính uốn nhỏ hoặc phải thực hiện nhiều lần tạo hình. Cùng một loại đồng thau nhưng nếu trạng thái vật liệu khác nhau, khả năng đáp ứng trong quá trình uốn cũng có thể thay đổi đáng kể.
Trước khi lựa chọn C2680 hay C2600, doanh nghiệp nên xác định rõ các thông số liên quan đến quá trình tạo hình:
- Chiều dày vật liệu: Ảnh hưởng đến lực tạo hình, bán kính uốn và khả năng biến dạng của phôi.
- Góc uốn: Góc uốn càng lớn thì yêu cầu về khả năng biến dạng của vật liệu càng cần được xem xét kỹ.
- Bán kính uốn: Bán kính nhỏ tạo ra mức độ biến dạng lớn hơn tại vùng uốn, do đó cần lựa chọn vật liệu và trạng thái phù hợp.
- Hướng uốn so với chiều cán: Với một số sản phẩm, hướng cán và hướng uốn có thể ảnh hưởng đến khả năng tạo hình và chất lượng vùng uốn.
- Số lần uốn hoặc tạo hình: Sản phẩm trải qua nhiều bước tạo hình cần được đánh giá khác với chi tiết chỉ thực hiện một lần uốn.
- Yêu cầu ngoại quan: Những chi tiết yêu cầu bề mặt đồng đều, không nứt hoặc không xuất hiện khuyết tật sau tạo hình cần kiểm soát chặt chẽ cả vật liệu và quy trình gia công.
Đặc biệt, nếu chi tiết có bán kính uốn nhỏ hoặc mức độ biến dạng lớn, trạng thái vật liệu cần được xác định ngay từ đầu. Phôi có độ cứng cao hơn không đồng nghĩa với việc luôn phù hợp cho tạo hình, bởi khả năng biến dạng của vật liệu cần được cân đối với yêu cầu hình học của sản phẩm. Ngược lại, nếu lựa chọn trạng thái quá mềm cho một chi tiết cần duy trì hình dạng và đặc tính cơ học sau gia công, sản phẩm cũng có thể không đáp ứng yêu cầu thiết kế. Vì vậy, lựa chọn vật liệu cần đặt trong mối quan hệ giữa mác đồng thau – trạng thái – quy cách phôi – phương pháp tạo hình.
Ứng dụng phổ biến của C2680 và C2600
C2680 và C2600 cùng được sử dụng trong nhóm sản phẩm đồng thau cần dập, uốn và tạo hình, nhưng định hướng ứng dụng có sự khác biệt. C2680 phù hợp với nhiều nhu cầu dập/uốn thông thường và là mác đáng ưu tiên khi thị trường cần vật liệu có sự cân bằng giữa tạo hình và đặc tính cơ học. C2600 nổi bật hơn ở các yêu cầu tạo hình cao, đặc biệt dập vuốt sâu.
C2680 trong sản xuất công nghiệp
C2680 dạng tấm, lá hoặc dải có thể được sử dụng cho nhiều nhóm chi tiết cần dập và tạo hình. Tùy trạng thái và quy cách, vật liệu có thể đáp ứng các nhu cầu:
- Chi tiết dập và uốn.
- Phụ kiện kim loại.
- Linh kiện cơ khí.
- Chi tiết tạo hình từ tấm hoặc dải.
- Một số linh kiện điện – điện tử.
Đối với sản phẩm sản xuất số lượng lớn, C2680 cần được xác định đồng thời về mác, trạng thái, chiều dày và khổ rộng. Nếu chi tiết có nhiều bước dập hoặc yêu cầu biến dạng lớn, cần đánh giá vật liệu cùng với thiết kế khuôn thay vì chỉ dựa trên tên mác.
C2600 cho chi tiết yêu cầu tạo hình cao
C2600 thường được lựa chọn cho những sản phẩm yêu cầu khả năng tạo hình cao hơn, trong đó có các chi tiết dập vuốt sâu. Khả năng tạo hình nguội tốt của C2600 là một trong những lý do vật liệu này được sử dụng trong các sản phẩm có yêu cầu biến dạng đáng kể.
Một số nhóm sản phẩm có thể xem xét C2600 gồm:
- Chi tiết dập vuốt.
- Linh kiện điện – điện tử.
- Chi tiết uốn và tạo hình.
- Đầu nối, phụ kiện.
- Các sản phẩm đồng thau cần biến dạng qua nhiều công đoạn.
Với C2600, việc lựa chọn trạng thái và chiều dày vẫn cần được thực hiện theo yêu cầu của từng chi tiết. Không nên xem khả năng tạo hình cao của mác là cơ sở duy nhất để bỏ qua các yếu tố của khuôn và quy trình dập.
Lựa chọn C2680 hay C2600 theo yêu cầu sản xuất
Câu hỏi C2680 hay C2600 không có một đáp án cố định cho mọi sản phẩm. Hai mác đều có thể được sử dụng trong các chi tiết dập, uốn và tạo hình, nhưng tiêu chí lựa chọn sẽ thay đổi theo yêu cầu cụ thể của từng thiết kế. Thay vì chỉ so sánh hai mác theo một đặc tính như độ cứng hoặc khả năng tạo hình, doanh nghiệp nên xác định đặc tính nào cần được ưu tiên trong toàn bộ quy trình sản xuất.
Nhu cầu | Mác nên ưu tiên xem xét | Lý do |
Dập hình thông thường | C2680 | Cân bằng giữa khả năng tạo hình và đặc tính cơ học |
Uốn, tạo hình thông thường | C2680 | Phù hợp nhiều nhu cầu tạo hình từ tấm, lá, dải |
Dập nhiều bước | C2680 hoặc C2600 | Cần đánh giá theo mức độ biến dạng và trạng thái |
Dập vuốt sâu | C2600 | Nổi bật về khả năng tạo hình, phù hợp yêu cầu biến dạng lớn |
Chi tiết biến dạng lớn | C2600 | Ưu tiên khả năng tạo hình cao |
Với nhu cầu thị trường phổ biến là dập, uốn và tạo hình thông thường, C2680 là hướng lựa chọn cần được ưu tiên xem xét. C2600 nên được đưa lên trước khi thiết kế chuyển sang nhóm chi tiết có mức độ biến dạng cao hoặc yêu cầu dập vuốt sâu.
Nếu doanh nghiệp đã có bản vẽ, nên cung cấp chiều dày, bán kính uốn, độ sâu dập, hình dạng chi tiết, trạng thái vật liệu và phương pháp tạo hình. Những thông tin này giúp lựa chọn vật liệu sát với điều kiện sản xuất hơn so với việc chỉ so sánh tên mác.
Những thông số cần chốt trước khi đặt C2680 hoặc C2600
Đối với đồng thau dùng cho dập, uốn và tạo hình, xác định đúng C2680 hoặc C2600 mới chỉ là bước đầu. Nhà cung cấp cần nhiều thông tin hơn để xác định đúng loại vật liệu, quy cách và phương án cung ứng. Nếu đơn hàng chỉ ghi tên mác nhưng thiếu kích thước, trạng thái hoặc yêu cầu gia công, nguy cơ lựa chọn đúng vật liệu nhưng không đúng điều kiện sử dụng vẫn có thể xảy ra. Doanh nghiệp nên chuẩn bị các thông tin sau trước khi yêu cầu báo giá:
- Mác vật liệu và trạng thái: Xác định rõ C2680 hoặc C2600 cùng trạng thái vật liệu theo bản vẽ, tiêu chuẩn hoặc yêu cầu kỹ thuật. Đây là thông tin quan trọng vì trạng thái có thể ảnh hưởng đến khả năng dập, uốn và đặc tính của phôi trong quá trình gia công.
- Dạng sản phẩm: Xác định vật liệu cần cung cấp dưới dạng tấm, lá hay cuộn. Với dây chuyền dập liên tục, dạng cuộn và quy cách cuộn cần được xác định phù hợp với thiết bị; trong khi các chi tiết gia công từng phôi có thể sử dụng vật liệu dạng tấm hoặc lá.
- Độ dày và khổ rộng: Đây là hai thông số cần được xác định chính xác để kiểm tra khả năng đưa vật liệu vào khuôn và thiết bị. Nếu sản phẩm yêu cầu kích thước phôi riêng, doanh nghiệp nên cung cấp cả kích thước phôi và kích thước thành phẩm.
- Yêu cầu tạo hình: Nếu vật liệu được dùng để dập hoặc uốn, nên cung cấp thông tin về bán kính uốn, góc uốn, độ sâu dập, số lần tạo hình và mức độ biến dạng. Những thông tin này giúp đánh giá vật liệu sát với điều kiện gia công thực tế hơn.
- Dung sai và yêu cầu bề mặt: Với các sản phẩm yêu cầu độ chính xác cao hoặc ngoại quan đồng đều, dung sai chiều dày, khổ rộng và yêu cầu về bề mặt cần được thống nhất từ đầu. Điều này đặc biệt quan trọng với các chi tiết được đưa trực tiếp vào khuôn hoặc sử dụng cho sản phẩm có yêu cầu ngoại quan.
- Số lượng và tiến độ giao hàng: Khối lượng cần mua và lịch giao hàng giúp nhà cung cấp kiểm tra khả năng đáp ứng, quy cách tồn kho và phương án cung ứng cho từng đơn hàng.
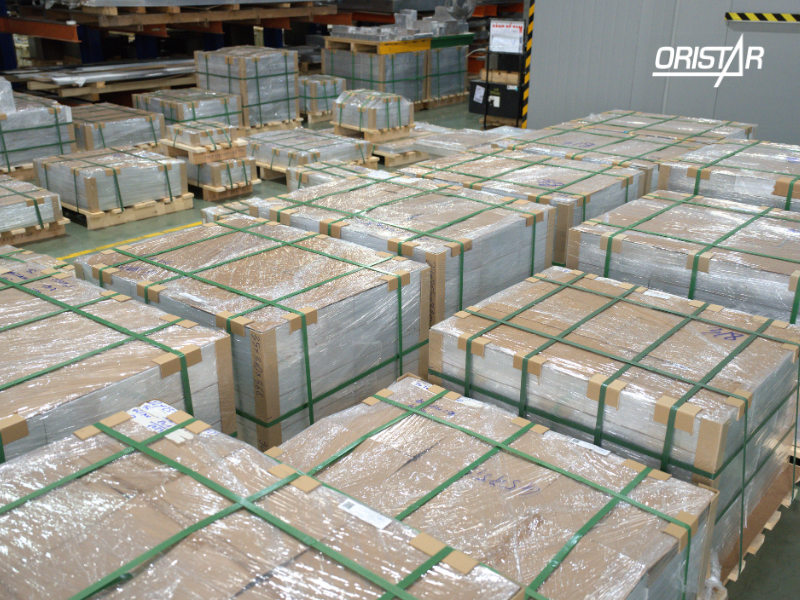
Việc chuẩn bị đầy đủ các thông tin trên giúp quá trình kiểm tra vật liệu, báo giá và chuẩn bị hàng diễn ra thuận lợi hơn. Quan trọng hơn, doanh nghiệp có thể hạn chế tình trạng vật liệu đúng mác nhưng không đáp ứng được yêu cầu của khuôn, thiết bị hoặc quy trình sản xuất.
Giá C2680 và C2600 phụ thuộc vào những yếu tố nào?
Giá C2680 và C2600 không chỉ được xác định bởi tên mác vật liệu. Trong thực tế, cùng một mác đồng thau nhưng khác dạng sản phẩm, độ dày, khổ rộng, trạng thái hoặc số lượng đặt hàng có thể có mức giá khác nhau. Nếu vật liệu cần xử lý thêm trước khi giao, chi phí cũng cần được tính theo phương án cung ứng cụ thể.
Trong đó, mác, trạng thái và quy cách là những thông tin cần xác định đầu tiên khi yêu cầu báo giá. Doanh nghiệp không nên chỉ gửi yêu cầu “báo giá C2680” hoặc “báo giá C2600” nếu chưa xác định rõ sản phẩm cần mua là tấm, lá hay cuộn và có quy cách như thế nào.
Chi phí cũng có thể thay đổi khi vật liệu cần xẻ cuộn hoặc cắt theo kích thước riêng. Với những đơn hàng yêu cầu dung sai chặt, quy cách đặc biệt hoặc xử lý thêm trước khi giao, nhà cung cấp cần kiểm tra khả năng đáp ứng và phương án gia công trước khi xác định giá.
Khối lượng đơn hàng cũng là thông tin quan trọng. Đối với nhu cầu sản xuất số lượng lớn, việc cung cấp trước mác, trạng thái, quy cách, khối lượng dự kiến và lịch giao hàng giúp nhà cung cấp có cơ sở kiểm tra nguồn hàng và xây dựng phương án cung ứng phù hợp hơn.
Vì vậy, để nhận được báo giá sát với nhu cầu thực tế, doanh nghiệp nên gửi đầy đủ mác vật liệu + trạng thái + dạng sản phẩm + kích thước + số lượng + yêu cầu gia công thay vì chỉ yêu cầu báo giá theo tên mác.
Oristar cung cấp C2680 và C2600 theo quy cách sản xuất
Oristar cung cấp các sản phẩm đồng và hợp kim đồng phục vụ nhu cầu sản xuất công nghiệp, gia công cơ khí và chế tạo linh kiện. Với C2680 và C2600, doanh nghiệp có thể xác định vật liệu theo mác, dạng sản phẩm, kích thước và yêu cầu kỹ thuật của từng đơn hàng.
Đối với các sản phẩm cần dập, uốn hoặc tạo hình, thông tin về mác vật liệu, độ dày, khổ rộng, trạng thái và phương pháp gia công là cơ sở để kiểm tra quy cách trước khi báo giá. Khi doanh nghiệp đã có bản vẽ hoặc thông số kỹ thuật của chi tiết, việc trao đổi về vật liệu sẽ cụ thể hơn thay vì chỉ lựa chọn dựa trên tên mác.
Với đơn hàng sản xuất hàng loạt, doanh nghiệp cũng nên xác định trước yêu cầu về quy cách, dung sai, số lượng và tiến độ giao hàng. Đây là những thông tin cần thiết để kiểm tra khả năng cung ứng và lựa chọn phương án vật liệu phù hợp với quy trình sản xuất.
Nếu doanh nghiệp đang phân vân C2680 hay C2600, có thể cung cấp bản vẽ, quy cách phôi và yêu cầu gia công của chi tiết để Oristar có cơ sở trao đổi về mác, trạng thái và quy cách vật liệu phù hợp.
Thông tin liên hệ:
Khuyến cáo (Disclaimer): Mọi thông số kỹ thuật và cơ lý tính trong bài viết chỉ mang tính chất tham khảo và có thể thay đổi tùy thuộc vào quy cách, trạng thái vật liệu và nhà sản xuất. Thông số này không thay thế cho các tiêu chuẩn sản xuất chính thức (JIS, ASTM...). Quý khách vui lòng liên hệ Oristar để nhận tư vấn chi tiết và chính xác nhất cho nhu cầu của mình.