 vi
 en
 kr
 jp
 cn


Thiết bị đóng cắt có thể gặp tình trạng đầu cực phát nhiệt, tiếp điểm mất đàn hồi hoặc linh kiện nứt khi gia công nếu lựa chọn vật liệu không phù hợp. Tại Oristar, chúng tôi chia sẻ cách lựa chọn đồng, nhôm, inox cho từng chi tiết và những yêu cầu kỹ thuật cần kiểm soát để hạn chế rủi ro trong sản xuất.
Thiết bị đóng cắt điện là gì?
Thiết bị đóng cắt điện là nhóm thiết bị thực hiện chức năng đóng, ngắt hoặc điều khiển dòng điện trong hệ thống. Những sản phẩm thường gặp gồm MCB, MCCB, ACB và contactor, được sử dụng trong tủ điện, hệ thống phân phối điện và dây chuyền công nghiệp.
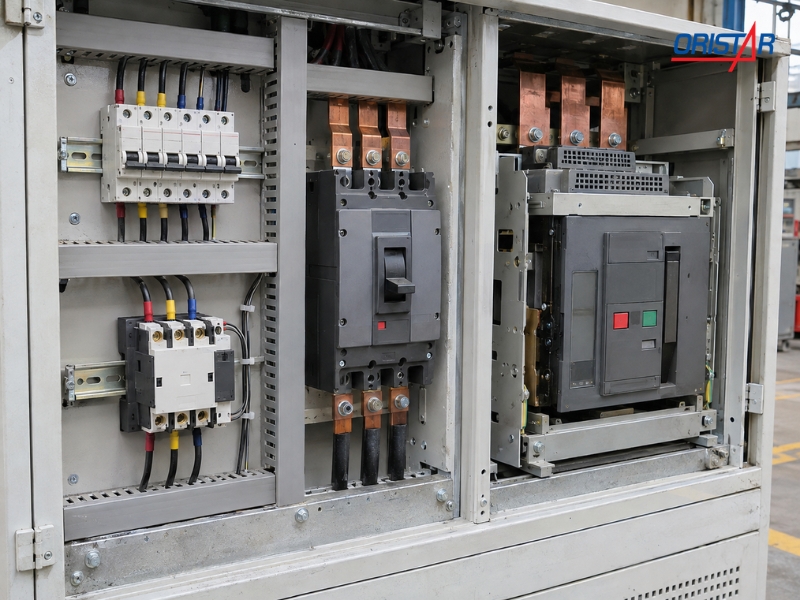
Mỗi loại thiết bị có nguyên lý hoạt động và chức năng riêng. MCB, MCCB và ACB thường được sử dụng cho các chức năng bảo vệ theo thiết kế, trong khi contactor chủ yếu phục vụ đóng ngắt điều khiển. Tuy nhiên, nhiều thiết bị đều có các bộ phận dẫn dòng, tiếp điểm, đầu nối và cơ cấu cơ khí đòi hỏi vật liệu phù hợp.
Đối với nhà sản xuất, lựa chọn đúng vật liệu ngay từ giai đoạn thiết kế giúp kiểm soát khả năng gia công và chất lượng linh kiện trước khi lắp ráp thành phẩm.
5 nhóm chi tiết quan trọng trong thiết bị đóng cắt
Mỗi bộ phận trong thiết bị đóng cắt đảm nhiệm một chức năng khác nhau, vì vậy không thể lựa chọn vật liệu chỉ dựa trên độ dẫn điện hoặc độ bền cơ học. Chúng tôi khuyến nghị doanh nghiệp xác định rõ vị trí sử dụng, tải trọng và điều kiện vận hành trước khi lựa chọn mác kim loại.
Thanh dẫn điện và bản nối cực
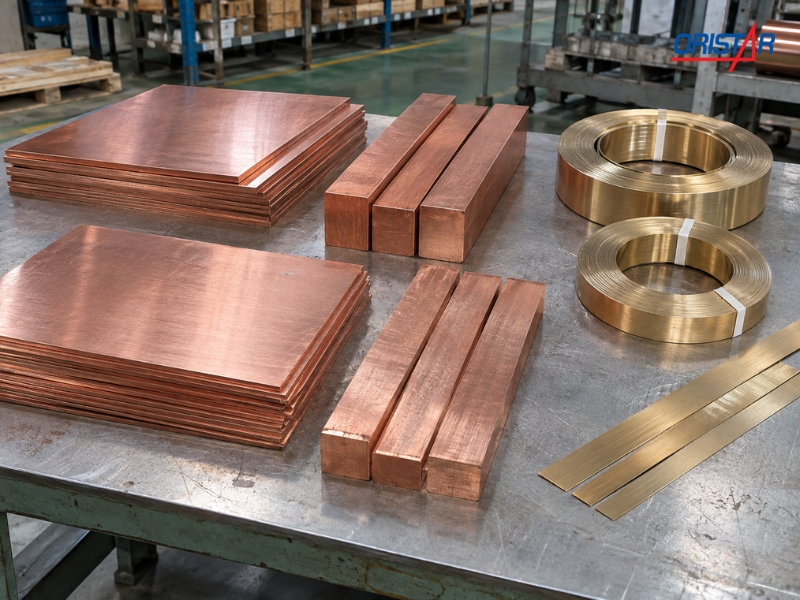
Thanh dẫn và bản nối cực có nhiệm vụ truyền dòng giữa các bộ phận của thiết bị hoặc kết nối với hệ thống điện bên ngoài. Những chi tiết này cần khả năng dẫn điện, dẫn nhiệt tốt, đồng thời phải bảo đảm kích thước và chất lượng bề mặt tiếp xúc.
Đồng C1100 và C1020 là hai mác đáng cân nhắc cho nhóm ứng dụng này. Tuy nhiên, tiết diện thanh, khoảng cách lỗ và phương án liên kết vẫn phải được xác định theo dòng điện, độ tăng nhiệt và bản vẽ thiết kế.
Thân mang tiếp điểm và bộ phận dẫn dòng
Thân mang tiếp điểm liên kết vùng tiếp xúc điện với những bộ phận dẫn dòng khác. Vật liệu nền cần đáp ứng yêu cầu truyền dòng, độ bền và khả năng liên kết với đầu tiếp xúc theo thiết kế.
Với một số cấu tạo, C1100 hoặc C1020 có thể được xem xét cho phần nền dẫn điện. Riêng bề mặt trực tiếp đóng cắt dưới tải có thể cần vật liệu tiếp xúc chuyên dụng để hạn chế tác động của hồ quang, không mặc định sử dụng đồng nguyên chất.
Lá tiếp điểm và chi tiết đàn hồi
Lá tiếp điểm có nhiệm vụ tạo hoặc duy trì lực ép tại vị trí tiếp xúc. Nếu vật liệu bị biến dạng hoặc suy giảm lực đàn hồi, điện trở tiếp xúc có thể tăng, ảnh hưởng đến hoạt động của thiết bị.
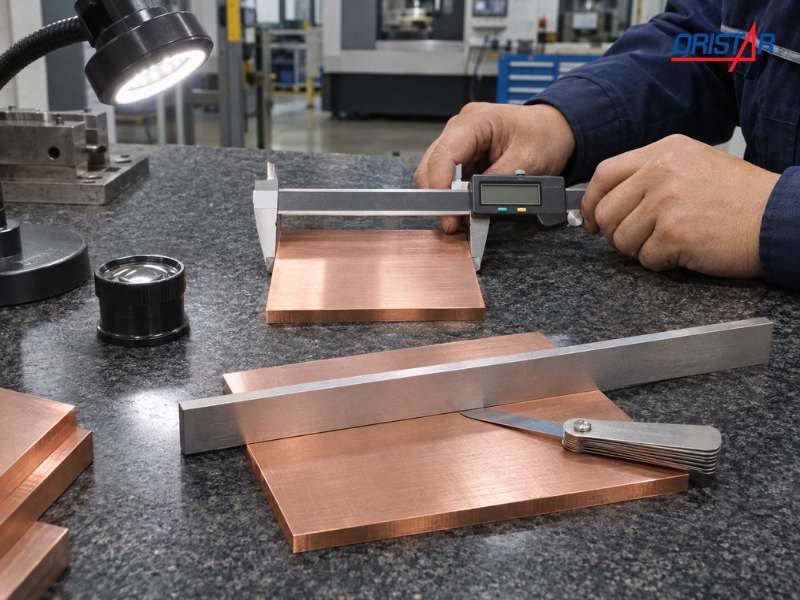
C5191 và C5210 thuộc nhóm đồng thiếc phốt pho, được xem xét cho những chi tiết cần kết hợp độ bền, tính đàn hồi và khả năng tạo hình. Việc lựa chọn phải căn cứ vào trạng thái cứng, chiều dày, nhiệt độ và số chu kỳ làm việc.
Đầu cực và phụ kiện kết nối
Đầu cực là vị trí kết nối thiết bị với dây dẫn, thanh cái hoặc những bộ phận điện khác. Ngoài khả năng dẫn dòng, vật liệu còn phải đáp ứng yêu cầu về độ bền, khả năng gia công và độ ổn định của mối nối.
C19025 và C19210 có thể được đánh giá cho các chi tiết kết nối cần cân bằng đặc tính điện và cơ học. Với một số phụ kiện, C2680 hoặc C2801 có thể được xem xét nếu thiết kế cho phép, nhưng không nên mặc định thay thế vật liệu dẫn dòng chính.
Tấm che, khung đỡ và chi tiết cơ khí phụ trợ
Bên cạnh hệ thống dẫn điện, thiết bị và cụm lắp đặt còn có tấm gá, khung đỡ, vỏ tủ và nắp bảo vệ. Những chi tiết này cần đáp ứng yêu cầu về độ cứng, độ phẳng, kích thước và điều kiện môi trường.
Nhôm A5052, A6061 hoặc inox SUS304 có thể được cân nhắc cho các bộ phận cơ khí phù hợp. Cần phân biệt chúng với vỏ cách điện chuyên dụng của MCB hoặc MCCB, vốn phải đáp ứng các yêu cầu cách điện và an toàn riêng.
Nên lựa chọn mác vật liệu nào cho thiết bị đóng cắt?
Để tránh sử dụng sai vật liệu, chúng tôi khuyến nghị doanh nghiệp lựa chọn theo chức năng của từng chi tiết thay vì chỉ ưu tiên mác có độ dẫn điện cao nhất. Những vật liệu phù hợp với thanh dẫn chưa chắc đáp ứng yêu cầu của lá đàn hồi hoặc đầu cực chịu lực.
Nhóm chi tiết | Mác vật liệu tham khảo | Yêu cầu cần ưu tiên |
Thanh dẫn, bản nối cực | C1100, C1020 | Dẫn điện, dẫn nhiệt, độ chính xác |
Lá tiếp điểm đàn hồi | C5191, C5210 | Độ bền, lực đàn hồi, khả năng dập uốn |
Đầu cực, linh kiện kết nối | C19025, C19210 | Cân bằng cơ tính và đặc tính điện |
Phụ kiện đồng thau | C2680, C2801 | Gia công, tạo hình theo thiết kế |
Tấm gá, khung đỡ phụ trợ | A5052, A6061, SUS304 | Độ cứng, độ phẳng, độ ổn định kích thước |
Bảng trên hỗ trợ định hướng lựa chọn ban đầu, không thay thế dữ liệu kỹ thuật của từng mác và trạng thái vật liệu. Đối với các chi tiết quan trọng, doanh nghiệp cần đối chiếu cơ tính, độ dẫn điện, yêu cầu gia công và điều kiện nghiệm thu trước khi thay đổi vật liệu.
5 lỗi vật liệu và gia công thường gặp ở linh kiện thiết bị đóng cắt
Trong quá trình sản xuất linh kiện điện, một số lỗi có thể chỉ xuất hiện khi lắp ráp hoặc vận hành thử, khiến doanh nghiệp phải kiểm tra lại phôi, thay đổi thiết kế hoặc điều chỉnh công đoạn gia công. Chúng tôi khuyến nghị nhận diện các rủi ro sau ngay từ bước lựa chọn vật liệu.
Đầu cực phát nhiệt dù sử dụng đồng dẫn điện tốt
Nhiệt độ tại đầu cực không chỉ phụ thuộc vào độ dẫn điện của mác đồng mà còn liên quan đến tiết diện, điện trở tiếp xúc, lực siết và chất lượng bề mặt. Nếu lỗ liên kết sai vị trí hoặc bề mặt tiếp xúc không phù hợp, mối nối có thể hoạt động kém ổn định.
Trước khi thay mác đồng, cần kiểm tra nguyên nhân phát nhiệt và đối chiếu thông số thiết kế. Việc chuyển từ C1100 sang C1020 không tự động khắc phục những vấn đề do liên kết cơ khí gây ra.
Lá tiếp điểm mất lực đàn hồi
Khi lá tiếp điểm không duy trì đủ lực ép, khả năng tiếp xúc điện có thể bị ảnh hưởng. Nguyên nhân cần xem xét gồm trạng thái vật liệu, mức biến dạng, nhiệt độ vận hành và số chu kỳ hoạt động.
Với C5191 hoặc C5210, doanh nghiệp nên kiểm tra trạng thái cứng và cơ tính theo yêu cầu thay vì lựa chọn chỉ dựa trên tên mác. Cùng một hợp kim nhưng khác trạng thái cung cấp có thể có khả năng tạo hình và đặc tính đàn hồi khác nhau.
Phôi đồng nứt khi dập, uốn
Nứt mép hoặc biến dạng ngoài ý muốn có thể liên quan đến chiều dày, bán kính uốn, hướng cán và trạng thái vật liệu. Vì vậy, thay đổi mác đồng mà không đánh giá lại khuôn dập và phương pháp tạo hình có thể không giải quyết được nguyên nhân.
Để hạn chế rủi ro, khách hàng nên cung cấp bản vẽ và yêu cầu gia công tiếp theo khi đặt vật liệu. Những thông tin này giúp chúng tôi kiểm tra quy cách phôi và trạng thái phù hợp với nhu cầu sản xuất.
Chi tiết không khớp khi lắp ráp
Sai lệch chiều dài, chiều rộng, vị trí lỗ hoặc độ phẳng có thể khiến thanh nối và tấm gá không tương thích với cụm thiết bị. Với vật liệu dạng cuộn, bavia và độ lượn dải còn có thể ảnh hưởng đến quá trình cấp liệu vào khuôn.
Do đó, bản vẽ cần thể hiện rõ kích thước, dung sai và yêu cầu bề mặt. Việc kiểm soát phôi đầu vào giúp hạn chế những sai lệch có thể phát sinh tại công đoạn gia công tiếp theo.
Nhầm vật liệu nền với bề mặt tiếp điểm chịu hồ quang
Không phải mọi bộ phận trong cụm tiếp điểm đều sử dụng cùng một vật liệu. Phần nền cần dẫn dòng và liên kết cơ khí, trong khi bề mặt trực tiếp chịu hồ quang có những yêu cầu riêng về xói mòn, nhiệt và khả năng chống dính hàn.
Chúng tôi khuyến nghị doanh nghiệp phân biệt hai nhóm chức năng ngay từ bản vẽ. Các mác C1100, C5191 hay C5210 không được mặc định thay thế vật liệu tiếp xúc chuyên dụng của thiết bị đóng cắt công suất.
Giải pháp cung ứng và gia công vật liệu tại Oristar
Tại Oristar, chúng tôi cung cấp nhôm, đồng, hợp kim đồng và thép không gỉ phục vụ sản xuất linh kiện điện – điện tử. Với các nhóm chi tiết như thanh dẫn, đầu cực, lá tiếp điểm và tấm gá, khách hàng có thể gửi bản vẽ để được kiểm tra mác vật liệu, dạng hàng và phương án chuẩn bị phôi phù hợp.
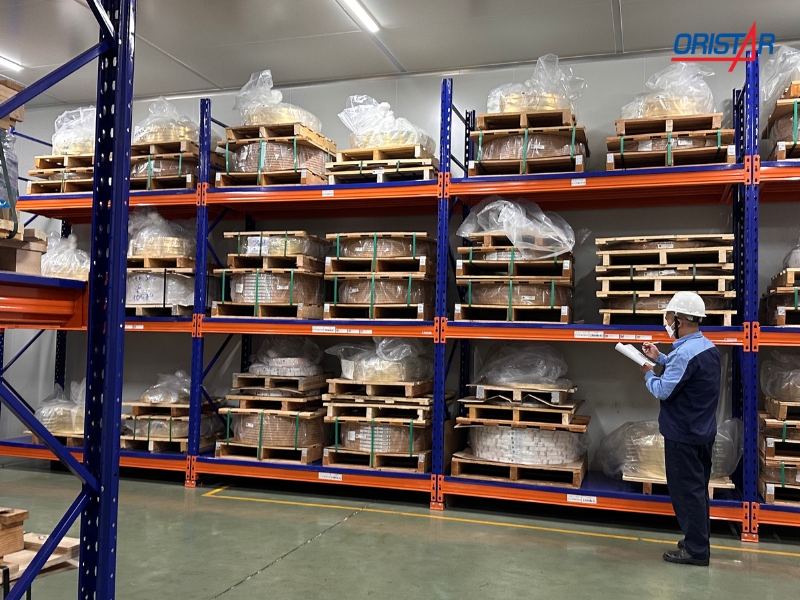
Tiêu chuẩn kiểm soát phôi cuộn tại Oristar. Hàng cuộn xẻ băng tại Oristar được kiểm soát theo quy định tiêu chuẩn dung sai nội bộ, với 3 chỉ tiêu chính:
- Dung sai chiều rộng dải: với đồng dày 0,08–1,0 mm, dung sai từ ±0,05 mm (dải rộng 6–50 mm) đến ±0,12 mm (dải rộng 300–590 mm). Dung sai được nới dần theo chiều dày và chiều rộng dải.
- Độ lượn dải (camber/1.000 mm): ở mức tiêu chuẩn cao, dải rộng trên 25 mm được kiểm soát chỉ 1–2 mm. Dải hẹp 6–9 mm được kiểm soát ở mức 5–6 mm.
- Bavia mép cắt: mức tiêu chuẩn từ ≤ 0,025 mm; mức tiêu chuẩn cao từ ≤ 0,010 mm (với vật liệu dày 0,08–0,20 mm).
Với ứng dụng dập tốc độ cao hoặc lá tiếp điểm có yêu cầu khắt khe, khách hàng có thể đề nghị áp dụng mức tiêu chuẩn cao. Oristar sẽ xác nhận khả năng đáp ứng theo mác vật liệu, chiều dày và quy cách cụ thể của đơn hàng.
Oristar - Nhà Cung cấp kim loại và giải pháp vật liệu hàng đầu Việt Nam
- Hotline: 098 875 06 86
- Email: info@oristar.vn
- Zalo OA
- Website E-commerce
- Official Website
Khuyến cáo (Disclaimer): Mọi thông số kỹ thuật và cơ lý tính trong bài viết chỉ mang tính chất tham khảo và có thể thay đổi tùy thuộc vào quy cách, trạng thái vật liệu và nhà sản xuất. Thông số này không thay thế cho các tiêu chuẩn sản xuất chính thức (JIS, ASTM...). Quý khách vui lòng liên hệ Oristar để nhận tư vấn chi tiết và chính xác nhất cho nhu cầu của mình.