 vi
 en
 kr
 jp
 cn


Nhôm hàng không có khả năng gia công tốt, nhưng với những chi tiết thành mỏng hoặc phải bóc lượng vật liệu lớn, nguy cơ cong vênh sau CNC lại trở thành vấn đề đáng chú ý. Nguyên nhân không chỉ đến từ dao cắt mà còn liên quan tới ứng suất dư, trạng thái nhiệt luyện và cách chuẩn bị phôi. Trong bài viết này, Oristar tập trung phân tích A2024, A7050 và A7075 dưới góc nhìn gia công thực tế.
Nhôm hàng không gia công CNC khác gì nhôm thông thường?
Nhôm hàng không thường được lựa chọn cho các chi tiết cần đồng thời giảm trọng lượng và duy trì khả năng chịu tải cao. Vì vậy, hình dạng thành phẩm có thể gồm nhiều hốc, gân, thành mỏng hoặc vùng chuyển tiếp phức tạp. Điểm khó nằm ở chỗ một chi tiết hoàn thiện có thể nhỏ và nhẹ hơn rất nhiều so với phôi ban đầu.
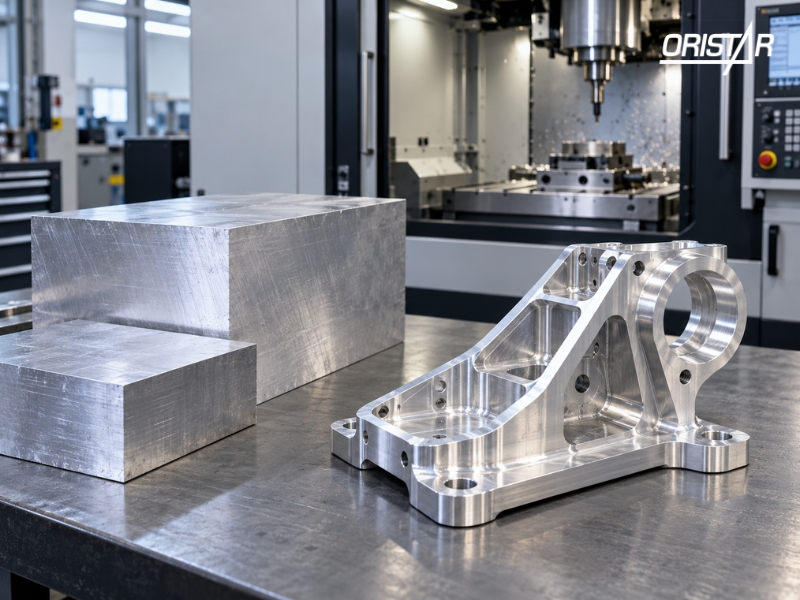
Trong các kết cấu hàng không nguyên khối thành mỏng, nghiên cứu cho thấy lượng vật liệu bị bóc có thể vượt 90% khối lượng phôi. Khi đó độ cứng của chi tiết giảm, đồng thời ứng suất dư trong vật liệu được giải phóng và phân bố lại, làm tăng nguy cơ biến dạng.
Do đó, với nhôm hàng không, mục tiêu của gia công không chỉ là:
- cắt đúng kích thước
- đạt bề mặt yêu cầu
- hoàn thành đúng dung sai.
Mà còn phải đảm bảo: Sau khi tháo gá và kết thúc quá trình bóc vật liệu, chi tiết vẫn giữ được hình dạng theo thiết kế.
Những mác nhôm hàng không nào thường được gia công CNC?
Không có một mác phù hợp cho toàn bộ chi tiết hàng không. Tại Oristar, chúng tôi luôn xem xét đồng thời chức năng chi tiết, tải trọng, chiều dày phôi và trạng thái nhiệt luyện trước khi lựa chọn.
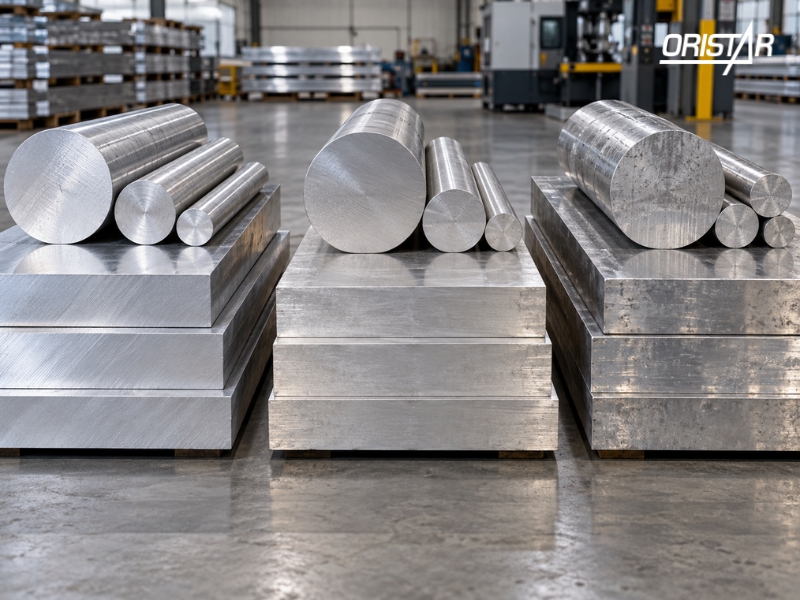
A2024
A2024 có độ bền cao và khả năng chịu mỏi tốt, phù hợp với nhiều kết cấu hàng không chịu tải lặp. Vật liệu cũng có khả năng gia công cơ khí tốt và được sử dụng cho nhiều loại chi tiết kết cấu.
A7050
A7050 đặc biệt đáng chú ý khi gia công từ tấm dày. Nhóm vật liệu này thường được xem xét cho:
- khung;
- vách chịu lực;
- sườn;
- các chi tiết nguyên khối;
- những kết cấu cần bóc lượng lớn vật liệu.
A7050-T7451 cũng xuất hiện trong các nghiên cứu trực tiếp về biến dạng của chi tiết hàng không sau CNC.
A7075
A7075 nổi bật nhờ cường độ rất cao và tỷ lệ độ bền trên trọng lượng tốt. Oristar cung cấp A7075 ở các trạng thái T6, T651. Tuy nhiên, khi gia công CNC, chỉ ghi “A7075” là chưa đủ. Trạng thái nhiệt luyện và dạng phôi phải được xác định rõ.
Vì sao nhôm hàng không dễ cong sau khi gia công CNC?
Đây là vấn đề quan trọng nhất khi gia công các kết cấu thành mỏng hoặc chi tiết được bóc từ phôi lớn. Trong nhiều trường hợp, chi tiết có thể đạt kích thước khi còn gá trên máy nhưng thay đổi hình dạng sau khi tháo ra. Có bốn nguyên nhân chính cần quan tâm.
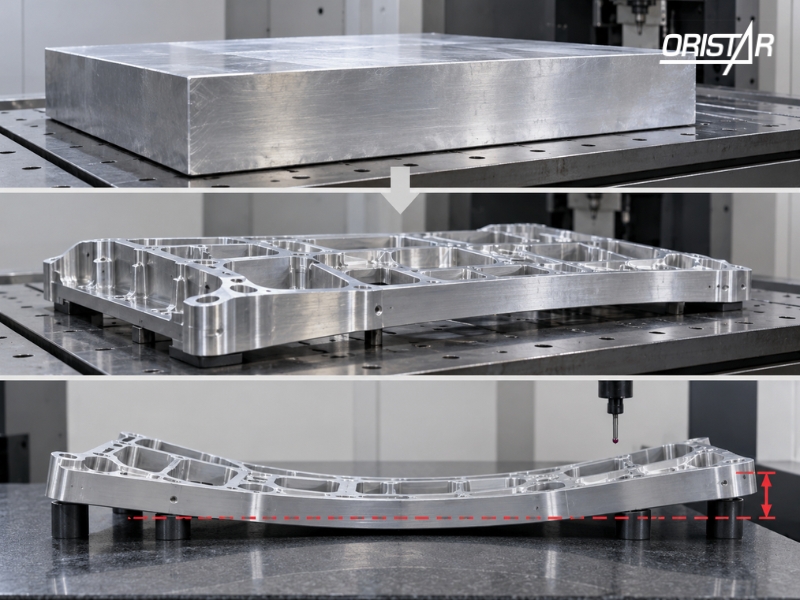
1. Ứng suất dư tồn tại sẵn trong phôi
Quá trình cán, tôi, nhiệt luyện và khử ứng suất có thể để lại một trạng thái ứng suất bên trong vật liệu.
- Khi phôi còn nguyên, các vùng ứng suất này đang ở trạng thái cân bằng.
- Khi CNC lấy một phần vật liệu đi, sự cân bằng bị phá vỡ. Phần vật liệu còn lại sẽ tự phân bố ứng suất lại và làm thay đổi hình dạng chi tiết.
Nghiên cứu trên hợp kim A7050 cho thấy sự giải phóng và phân bố lại ứng suất dư là một nguyên nhân chính dẫn tới biến dạng của chi tiết thành mỏng sau gia công.
2. Bóc vật liệu không cân bằng
Giả sử một chi tiết được tạo từ tấm dày nhưng sau gia công chỉ còn một đáy mỏng cùng một số gân chịu lực. Nếu lượng vật liệu được bóc quá nhiều ở một phía, ứng suất được giải phóng không đều.
Kết quả có thể là:
- cong
- vênh
- xoắn
- sai độ phẳng
- sai kích thước sau khi tháo gá.
Vì vậy, cách phân bổ lượng bóc giữa các mặt rất quan trọng.
3. Lực gá làm phôi thay đổi hình dạng
Một phôi có thể bị ép về trạng thái “phẳng” khi gá. Máy vẫn gia công đúng theo tọa độ đã thiết lập, nhưng khi tháo lực kẹp, vật liệu có xu hướng trở lại trạng thái cân bằng mới. Đây là lý do một chi tiết có thể: đạt dung sai khi kiểm tra trên máy nhưng lại cong sau khi tháo khỏi đồ gá.
4. Lực cắt và nhiệt trong quá trình gia công
Thông số cắt cũng ảnh hưởng tới lực, nhiệt và trạng thái bề mặt. Nghiên cứu trên A7050-T7451 cho thấy thay đổi chế độ cắt có thể ảnh hưởng tới lực cắt, nhiệt độ, chất lượng bề mặt và ứng suất dư hình thành sau gia công. Vì vậy, cong vênh không nên được quy về một nguyên nhân duy nhất.
Vì sao trạng thái nhiệt luyện đặc biệt quan trọng?
Tên mác chỉ cho biết nhóm hợp kim. Trạng thái nhiệt luyện mới giúp xác định vật liệu đang ở điều kiện cơ tính và ứng suất nào.
Ví dụ:
- A7075-T6
- A7075-T651
- A7075-T7351
đều là A7075 nhưng không hoàn toàn giống nhau về đặc tính. A7075-T651 đã trải qua bước xử lý giảm ứng suất bằng kéo, giúp tăng độ ổn định hơn khi sử dụng dưới dạng tấm cho gia công. A7050-T7451 cũng thường được xem xét cho tấm dày cần cân bằng giữa:
- độ bền
- độ dai
- chống nứt do ăn mòn ứng suất
- độ ổn định khi gia công.
Chi tiết càng nhẹ thì gia công CNC càng khó?
Trong nhiều kết cấu hàng không, câu trả lời là có.
Để tối ưu trọng lượng, chi tiết thường được thiết kế với:
- thành mỏng;
- gân mỏng;
- nhiều vùng khoét;
- lượng vật liệu còn lại rất ít so với phôi.
Điều đó khiến độ cứng của chi tiết giảm dần trong quá trình gia công.
Như đã đề cập, nghiên cứu trên kết cấu nhôm thành mỏng hàng không ghi nhận lượng vật liệu bị bóc có thể vượt 90%. Khi vật liệu liên tục được loại bỏ, ứng suất bên trong cũng liên tục thay đổi trạng thái cân bằng. Do đó: Thiết kế càng tối ưu trọng lượng thì yêu cầu kiểm soát phôi, gá kẹp và trình tự bóc vật liệu càng cao.
Vị trí lấy chi tiết trong phôi có ảnh hưởng không?
Có. Ngay trong cùng một tấm A7050-T7451, trạng thái ứng suất dư không nhất thiết hoàn toàn giống nhau tại mọi vị trí. Một nghiên cứu trên sườn cánh bằng A7050-T7451 đã so sánh các trạng thái ứng suất dư khác nhau và cho thấy việc tối ưu vị trí lấy chi tiết trong phôi có thể giảm đáng kể mức biến dạng sau gia công.
Điều này đặc biệt quan trọng với:
- sườn cánh
- khung
- vách
- chi tiết thành mỏng kích thước lớn.
Với các chi tiết thông thường, chưa chắc cần phân tích sâu tới mức này. Nhưng với kết cấu hàng không yêu cầu dung sai cao, đây là yếu tố đáng xem xét.
Nên chuẩn bị phôi thế nào trước khi CNC?
Chất lượng gia công bắt đầu từ trước khi phôi được đưa lên máy.
Tại Oristar, chúng tôi khuyến nghị kiểm tra:
- đúng mác
- đúng trạng thái nhiệt luyện
- chiều dày
- độ phẳng
- kích thước
- bề mặt
- hướng vật liệu nếu bản vẽ có yêu cầu
- lượng dư cần thiết
- chứng từ vật liệu.
Không nên sử dụng phôi quá lớn nếu không cần thiết.
Phôi quá dư đồng nghĩa:
- thời gian gia công tăng
- lượng phoi tăng
- lượng vật liệu bóc tăng
- nguy cơ giải phóng ứng suất nhiều hơn
- chi phí gia công cao hơn.
Phay 4–6 mặt giúp gì trước khi gia công tinh?
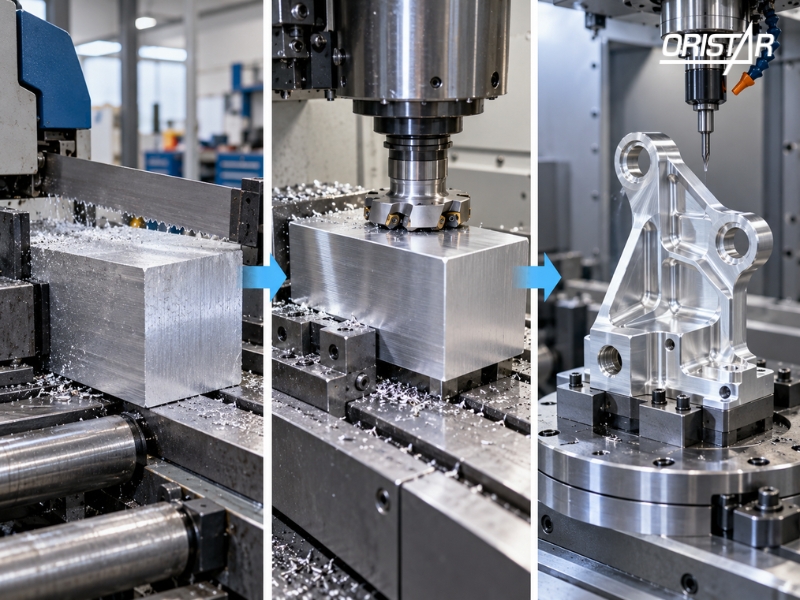
Chuẩn bị phôi bằng cách phay các mặt giúp tạo đầu vào ổn định hơn trước khi đưa vào công đoạn CNC chính.
Mục tiêu là kiểm soát:
- mặt chuẩn
- kích thước phôi
- độ phẳng
- độ song song
- độ vuông góc
- lượng dư.
Oristar hiện hỗ trợ cắt phôi và phay 4–6 mặt cho nhiều dòng vật liệu kỹ thuật trước khi khách hàng thực hiện công đoạn gia công tinh.
Oristar cung cấp phôi nhôm hàng không cho gia công CNC
Với nhôm hàng không gia công CNC, tại Oristar chúng tôi không chỉ kiểm tra tên mác mà đối chiếu cả trạng thái nhiệt luyện, tiêu chuẩn, quy cách và yêu cầu chuẩn bị phôi.
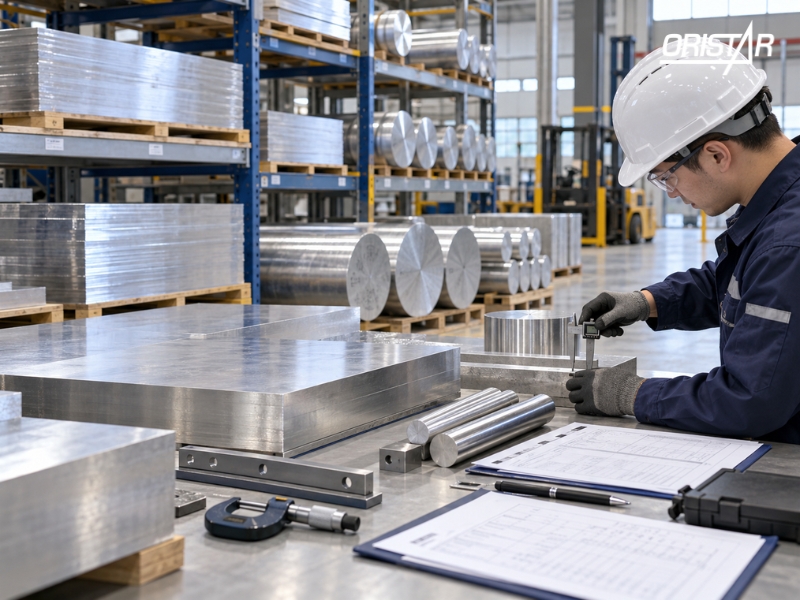
Hiện chúng tôi cung cấp các dòng nhôm kỹ thuật như A2024, A6061 và A7075. Với A7050 hoặc những mác hàng không chuyên dụng khác, Oristar nhận kiểm tra khả năng đặt hàng theo yêu cầu cụ thể.
Tùy từng đơn hàng, chúng tôi hỗ trợ:
- cắt phôi theo kích thước;
- chuẩn bị lượng dư;
- phay 4–6 mặt;
- kiểm soát độ phẳng;
- kiểm tra quy cách;
- CO/CQ;
- chứng chỉ nhà máy;
- truy xuất theo lô vật liệu.
Kết luận
Nhôm hàng không gia công CNC không khó chỉ vì vật liệu có cường độ cao. Bài toán lớn hơn nằm ở việc kiểm soát ứng suất dư và biến dạng khi lượng lớn vật liệu bị loại bỏ khỏi phôi. Tại Oristar, chúng tôi tập trung chuẩn bị đúng đầu vào vật liệu ngay từ đầu để khách hàng có phôi phù hợp hơn cho công đoạn CNC chính xác.
Oristar - Cung cấp kim loại hàng đầu khu vực Châu Á
- Hotline: 098 875 06 86
- Email: info@oristar.vn
- Zalo OA
- Website E-commerce
- Official Website
Khuyến cáo (Disclaimer): Mọi thông số kỹ thuật và cơ lý tính trong bài viết chỉ mang tính chất tham khảo và có thể thay đổi tùy thuộc vào quy cách, trạng thái vật liệu và nhà sản xuất. Thông số này không thay thế cho các tiêu chuẩn sản xuất chính thức (JIS, ASTM...). Quý khách vui lòng liên hệ Oristar để nhận tư vấn chi tiết và chính xác nhất cho nhu cầu của mình.